logo
Casa. > Prodotti > lavorare di precisione di CNC >
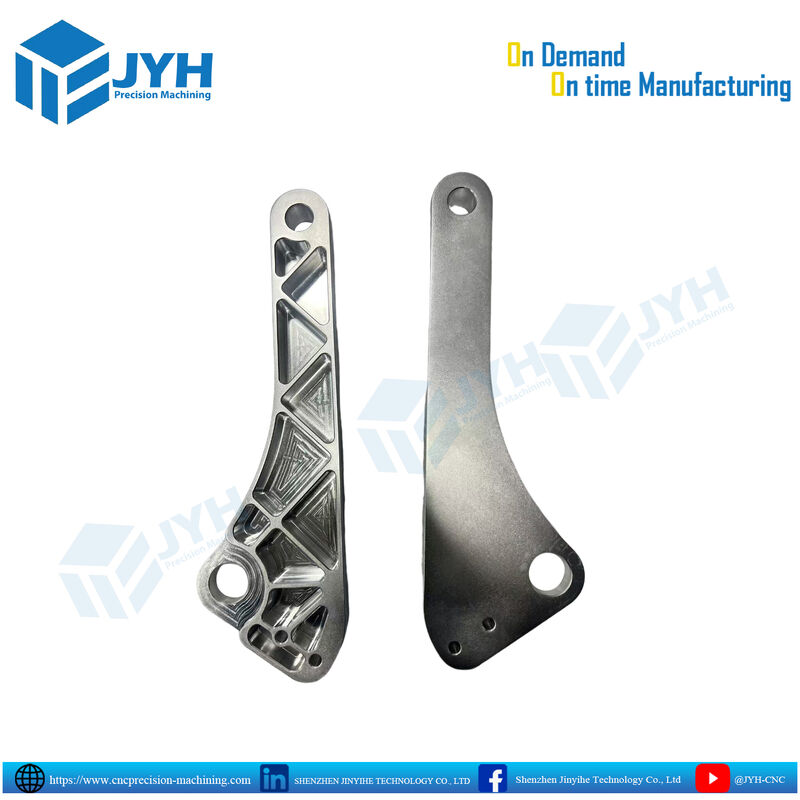
Braccio di sospensione in alluminio 7075-T6 lavorato di precisione CNC personalizzato con tolleranza di ±0.001 mm e fresatura CNC a 5 assi

Braccio di sospensione in alluminio 7075-T6 lavorato di precisione CNC personalizzato con tolleranza di ±0.001 mm e fresatura CNC a 5 assi

Tolleranza ±0

001 mm Braccio di collegamento sospensione

Staffa girevole in alluminio 7075-T6

Luogo di origine:

Cina

Marca:

JYH

Numero di modello:

OEM/ODM

Contattaci
Chiedi un preventivo
Dettagli del prodotto
Tipo di servizio:
Realizzato su misura e OEM
Volume di produzione:
Dal prototipo alla produzione di massa
Tolleranza:
± 0,001 mm
Software:
CAD/CAM/CORELDRAW/PRO/E/UG/IGS/STP
Finitura superficiale:
Ra 0,4 - 1,6 µm
Tolleranza di lavorazione:
±0,01 mm (tolleranze più strette disponibili)
Materiale:
Alluminio, Acciaio, Titanio, Ottone, Plastica
Trattamento termico:
Disponibile su richiesta
Colore:
Nero/Sliver e può essere personalizzato
Processi di lavorazione:
Fresatura, Tornitura, Foratura, Rettifica
Trasformazione molla:
Lavorazione CNC
Altri:
Disegni, foto e campioni sono i benvenuti
Evidenziare:

Tolleranza ±0

,

001 mm Braccio di collegamento sospensione

,

Staffa girevole in alluminio 7075-T6

Termini di pagamento e di spedizione
Quantità di ordine minimo
1
Imballaggi particolari
Imballaggio personalizzato
Tempi di consegna
5-8 giorni
Termini di pagamento
L/C,D/A,D/P,T/T
Capacità di alimentazione
Dal prototipo alla produzione di massa
Prodotti correlati
Contattaci
Sandy Xu
Contatta ora
Descrizione del prodotto
Braccio di sospensione di alluminio meccanizzato CNC di precisione personalizzata e supporto per pivot
Progettato per sopportare forti tagli ciclici, momenti di piegatura e carichi dinamici,Questo braccio di collegamento di sospensione strutturale in alluminio lavorato CNC di precisione personalizzato offre la massima rigidità torsionale a massa minima. fabbricato mediante centri di fresatura CNC continui ad alta velocità a 4 e 5 assi,il componente è dotato di un design triangolato di rete di tasca (isogrid pocketing) che elimina il peso non strutturale lasciando intatte le reti rigide di taglio.
La geometria a doppio pivot incorpora fori a pivot a rilievo ad alta precisione e fori a perno cieco progettati per cuscinetti a rulli a ago, cuscinetti sferici o buscate press-fit.Il rastrellamento adattivo in più fasi e il contorno trocoidale ad alta velocità mantengono le superfici piatte del punto di riferimento e rigide tolleranze della distanza centrale foro-foro fino a ±0.008 mm (± 0.0003 pollici). Ogni unità è rifinita con una blasting uniforme dei mezzi abrasivi seguita da una superficie anodizzata a rivestimento rigido opzionale di tipo II o tipo III per resistere all'usura abrasiva della strada, all'impatto di ghiaia,e condizioni atmosferiche corrosive.
Specifiche tecniche
Parametro Specificazione standard Nota tecnica e capacità
Richieste di materiale Alumini 7075-T6, 6061-T6, 6082-T6 7075-T6 raccomandato per applicazioni ad alto impatto; 6061-T6 per applicazioni di uso generale
Metodo di lavorazione Fresatura CNC simultanea a 4 / 5 assi Disponibilità adattabile a più cavità e passaggi di finitura unificati
Tolleranze dimensionali ±0,010 mm in generale; fino a ±0,005 mm critici Valutato secondo le norme ISO 2768-m/f o ASME Y14.5
Pivot Bore vera posizione Entro Ø0,012 mm rispetto alle date primarie Garantisce una rotazione senza legame sui collegamenti a doppio perno
Cinturatura del forato / scarico Dentro di 0,005 mm (0.0002 pollici) Critico per la longevità del cuscinetto ad adattamento alle interferenze
Finitura superficiale (tasche) Ra 0,8 μm - Ra 1,6 μm (32 - 63 μin) Scaloppamento CNC pulito lungo le pareti interne della rete
Trattamenti superficiali Blast di perline di vetro (matte), MIL-A-8625 tipo II / tipo III Coloranti anodizzanti trasparenti, neri, grigio di titanio o su misura
Verifica della qualità 100% ispezione CMM, misurazione dell'aria perforata, tester di rugosità superficiale Fornire la FAI completa, i certificati 3.1 relativi ai materiali e le stampe a sfondo
Selezione del materiale strutturale: AL 7075-T6 vs AL 6061-T6 vs Titanio Ti-6Al-4V
La scelta del substrato giusto per i collegamenti pivot ad alto carico richiede un equilibrio tra resistenza alla fatica, resistenza al rendimento, massa e costo complessivo di produzione:
Proprietà / Metrica Alumini 6061-T6 Alumini 7075-T6 Titanio di grado 5 (Ti-6Al-4V)
Forza del rendimento (S)e) 276 MPa (40 ksi) 503 MPa (73 ksi) 880 MPa (128 ksi)
Forza per la stanchezza (107cicli) 96 MPa 160 MPa 510 MPa
Densità (ρ) 20,70 g/cm3 20,81 g/cm3 40,43 g/cm3
Modulo specifico (E/ρ) ~ 25,5 GPa/ ((g/cm3) ~ 25,6 GPa/ ((g/cm3) ~ 25,7 GPa/ ((g/cm3)
Efficienza del ciclo di lavorazione Rapido (100% del valore di base) Rapido (~95% del valore di base) Più lento (~ 25-30% rispetto al valore di partenza)
Ruolo dell'industria primaria Robotica leggera, cornici Sport automobilistici, collegamenti aerospaziali Collegamenti aerei ad estrema temperatura
DFM e macchinari di precisione
  • Telaio isogrid con sollievo da stress:Le pareti interne delle tasche e i raggi degli angoli sono ottimizzati per gli angoli di coinvolgimento degli angoli dell'endmill, evitando la concentrazione di stress residui mantenendo al contempo la rigidità strutturale contro la flessione laterale.
  • Allineamento dell'asse in singola configurazione:Sia i fori a pivot dinamico che i fori a perno a cieco di precisione sono riempiti nella stessa configurazione del dispositivo di riferimento, garantendo la coassialità e impedendo il legame degli perni durante il viaggio dinamico su più assi.
  • Spessore di parete controllato:Lo spessore della rete è mantenuto entro ± 0,015 mm su tutto il pavimento e le costole perimetrali, evitando chiacchiere, vibrazioni di pareti sottili e spinta degli utensili durante i passaggi ad alta alimentazione.
  • Calcoli della distanza tra filo e busco:Tutti i fori dei cuscinetti e i fili di fissaggio tengono conto dello spessore della pellicola progettata dell'anodizzazione successiva (10-25 μm per il tipo II/Tipo III), evitando adattamenti fuori tolleranza dopo il rivestimento.
Lista di controllo della verifica della produzione per le domande
  1. Fornire file CAD nativi in 3D (.STEP o.IGES) insieme a un disegno di ingegneria in 2D (.PDF) con adattamento del bullone del cuscinetto (H7, P7 o banda di tolleranza designata) e schemi di dati.
  2. Identificare la lega bersaglio in base alla tensione di funzionamento (specificare 7075-T6 per i cicli ad alta dinamica o 6061-T6 per i carichi standard).
  3. Specificare i requisiti per il trattamento superficiale: fine blasting con perline di vetro, anodizzazione trasparente/colorata per MIL-A-8625 Tipo II o Hardcoat di tipo III resistente all'usura (50 μm).
  4. Clarificare i requisiti hardware (ad esempio, buste riempite per la pressa, inserti in ottone/inossidabile Helicoil preinstallati o fori per la localizzazione degli spilli).

Inviaci direttamente la tua richiesta.

Politica sulla privacy Cina Buona qualità lavorare di precisione di CNC Fornitore. 2023-2026 Shenzhen Jinyihe Technology Co., Ltd. Tutti i diritti riservati.